ประเทศจีน เครื่องฉีดพลาสติกประสิทธิภาพสูง ผู้จัดจำหน่าย


วิธีแก้ปัญหาผิวงานกลึงจากการฉีดขึ้นรูป
มิถุนายน 5, 2021
ปัญหารอยขรุขระของพื้นผิวการฉีดขึ้นรูปและการแยกชิ้นส่วนและอิทธิพลของกระบวนการฉีดขึ้นรูปที่มีต่อความโปร่งใสของผลิตภัณฑ์ PP,คุณรู้วิธีแก้หรือไม่?
วันนี้เราจะมาพูดถึงพวกเขากัน.
1. อุปกรณ์เครื่องจักรกล:
(1) แรงจับยึดของ เครื่องปั้น ไม่เพียงพอ. เมื่อเลือกเครื่องฉีดพลาสติก, แรงจับยึดที่กำหนดของเครื่องจะต้องสูงกว่าแรงดึงที่เกิดขึ้นจากพื้นที่ฉายตามยาวของผลิตภัณฑ์ที่ฉีดขึ้นรูปในระหว่างการฉีด มิฉะนั้นจะทำให้แม่พิมพ์ขยายตัวและพื้นผิวที่แยกจากกัน.

(2) อุปกรณ์จับยึดแม่พิมพ์ไม่ได้รับการปรับอย่างดี, กลไกการสลับไม่ตรง, และแม่พิมพ์ด้านซ้ายและขวาหรือขึ้นลงไม่สมดุล, และความขนานของแม่พิมพ์ไม่สามารถทำได้. ปรากฏการณ์ที่แม่พิมพ์ด้านหนึ่งปิดแน่นแต่อีกด้านไม่ติดแน่น. , จะมีรอยขรุขระที่พื้นผิวระหว่างการฉีด. ถึง
(3) ตัวแม่พิมพ์เองก็ขนานกันไม่ดีนัก, หรือการติดตั้งไม่ขนานกัน, หรือเทมเพลตไม่ขนานกัน, หรือแกนปรับแรงตึงมีการกระจายและเสียรูปไม่สม่ำเสมอ. สิ่งเหล่านี้จะทำให้การยึดแม่พิมพ์ไม่แน่น และเสี้ยนที่พื้นผิวการพรากจากกันจะปรากฏขึ้น. ถึง
(4) แหวนกันกลับสึกหรออย่างรุนแรง; สปริงหัวฉีดสปริงล้มเหลว; กระบอกหรือสกรูสึกหรอมากเกินไป; ระบบระบายความร้อนทางเข้าล้มเหลวที่จะทำให้เกิด “การเชื่อมโยง” ปรากฏการณ์; ปริมาณการฉีดชุดถังไม่เพียงพอ, เบาะมีขนาดเล็กเกินไป, ฯลฯ. อาจทำให้เสี้ยนของพื้นผิวการพรากจากกันปรากฏขึ้นซ้ำๆ, และจะต้องซ่อมแซมหรือเปลี่ยนใหม่ทันเวลา.
2. ด้านแม่พิมพ์
พื้นผิวการแยกส่วนแม่พิมพ์มีความแม่นยำต่ำ. ความเรียบที่ไม่ดีของแกนแม่พิมพ์ทำให้เกิดช่องว่างเมื่อปิดแม่พิมพ์, ทำให้เกิดเสี้ยนบนพื้นผิวการกลึงตัด. ถึง
3. กระบวนการ
(1) แรงดันการฉีดสูงเกินไปหรือความเร็วในการฉีดเร็วเกินไป. เนื่องจากมีความกดดันสูงและความเร็วสูง, แรงเปิดบนแม่พิมพ์เพิ่มขึ้นและทำให้เกิดการกระพริบ. ควรปรับความเร็วและเวลาในการฉีดตามความหนาของผลิตภัณฑ์. ควรเติมผลิตภัณฑ์บางอย่างรวดเร็วด้วยความเร็วสูง, และไม่มีการฉีดยาหลังจากเติมแล้ว; ควรเติมผลิตภัณฑ์ที่หนาด้วยความเร็วต่ำ. ถึง
(2) ปริมาณการป้อนที่มากเกินไปทำให้เกิดครีบบนพื้นผิวการกลึงตัด. เป็นที่น่าสังเกตว่าอย่าฉีดสารละลายมากเกินไปเพื่อป้องกันอาการซึมเศร้า, เพื่อไม่ให้เป็นโรคซึมเศร้า “เต็มไปด้วย”, แต่รอยขรุขระของพื้นผิวที่แยกจากกันจะปรากฏขึ้น. สถานการณ์นี้ควรได้รับการแก้ไขโดยขยายเวลาฉีดหรือเวลาพัก. ถึง
(3) อุณหภูมิกระบอกและหัวฉีดสูงเกินไป หรืออุณหภูมิแม่พิมพ์สูงเกินไปจะลดความหนืดของพลาสติกและเพิ่มความลื่นไหล ซึ่งจะทำให้เกิดรอยขรุขระบนพื้นผิวการกลึงขึ้นรูปภายใต้สภาวะการเข้าสู่แม่พิมพ์ได้อย่างราบรื่น.
4. ในส่วนของวัตถุดิบ
(1) หากความหนืดของพลาสติกสูงหรือต่ำเกินไป, อาจมีเสี้ยนที่พื้นผิวพรากจากกัน. พลาสติกที่มีความหนืดต่ำ, เช่นไนลอน, เอทิลีน, โพรพิลีน, ฯลฯ, ควรเพิ่มแรงจับยึด;
พลาสติกที่มีการดูดซึมน้ำสูงหรือพลาสติกที่ไวต่อน้ำจะช่วยลดความหนืดการไหลที่อุณหภูมิสูงได้อย่างมากและเพิ่มความเป็นไปได้ในการแยกเศษผิวสำหรับพลาสติกเหล่านี้, ต้องทำให้แห้งสนิท; ความหนืดของพลาสติกที่ผสมกับวัสดุรีไซเคิลมากเกินไปก็จะลดลงเช่นกัน, และถ้าจำเป็น, เติมส่วนประกอบที่เก็บไว้. พลาสติก
หากความหนืดของวัสดุสูงเกินไป, ความต้านทานการไหลจะเพิ่มขึ้น, และแรงกดกลับขนาดใหญ่จะทำให้ความดันในโพรงเพิ่มขึ้น, ส่งผลให้แรงจับยึดไม่เพียงพอและทำให้เกิดเสี้ยนที่พื้นผิวการกลึงตัด. ถึง
(2) ขนาดอนุภาคที่ไม่สม่ำเสมอของวัตถุดิบพลาสติกจะทำให้ปริมาณการป้อนแตกต่างกัน, และเสี้ยนผิวที่แยกจากกันจะปรากฏขึ้น.
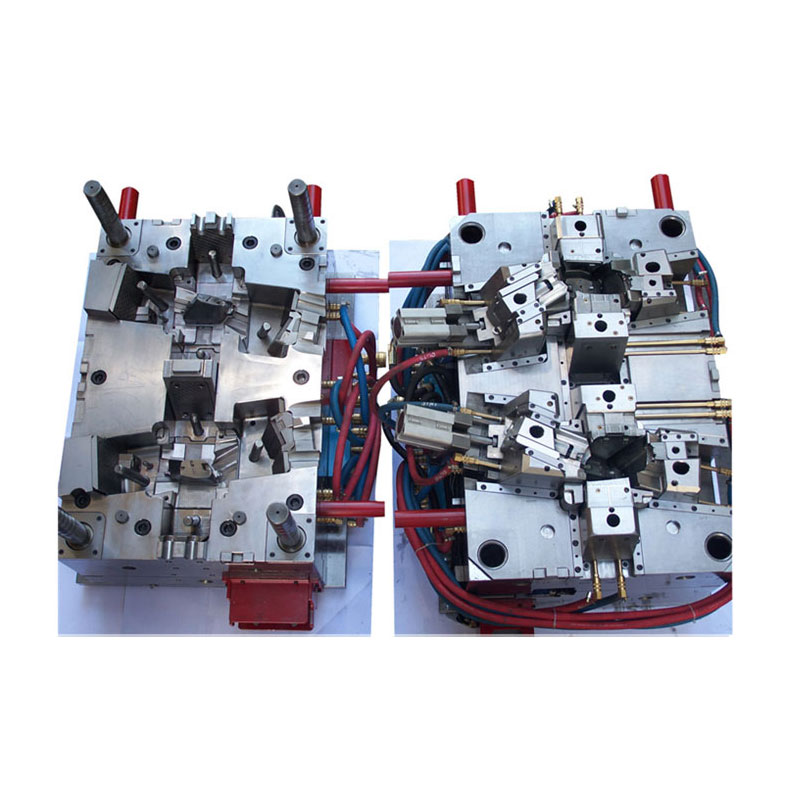
อิทธิพลของ การฉีดขึ้นรูป กระบวนการบน ความโปร่งใสของผลิตภัณฑ์ PP
ความโปร่งใสของผลิตภัณฑ์โพรพิลีนโปร่งใสที่ดัดแปลงด้วยสารนิวเคลียสที่โปร่งใสไม่เพียงเกี่ยวข้องกับคุณภาพของผลิตภัณฑ์เท่านั้น วัตถุดิบพลาสติก ตัวมันเอง, แต่ยังเกี่ยวข้องอย่างใกล้ชิดกับการเลือกเงื่อนไขกระบวนการฉีดขึ้นรูป.
ค้นหาสิ่งที่ดีที่สุด การฉีดขึ้นรูป เงื่อนไขสำหรับวัตถุดิบเอื้อต่อการเพิ่มศักยภาพความโปร่งใสของวัตถุดิบให้สูงสุดและการได้รับผลิตภัณฑ์โพรพิลีนโปร่งใสในอุดมคติ. สิ่งนี้มีความสำคัญเชิงบวกสำหรับบริษัทผลิตภัณฑ์พลาสติก.
ปัจจัยที่มีอิทธิพลต่อความโปร่งใสของ PP:
(1) ยิ่งอุณหภูมิหลอมละลายสูงขึ้น, ยิ่งหมอกควันของโพรพิลีนโคพอลิเมอร์แบบสุ่มสูงขึ้นโดยไม่มีสารนิวเคลียสที่โปร่งใสและความโปร่งใสก็จะยิ่งแย่ลง.
(2) อิทธิพลของอุณหภูมิหลอมเหลวต่อหมอกควันของโพลีโพรพีลีนโคพอลิเมอร์แบบสุ่มที่มีสารนิวคลีเอตติ้งโปร่งใสประเภทต่างๆ มีความสัมพันธ์กับประเภทของสารนิวคลีเอตติ้ง.
(3) สำหรับผลิตภัณฑ์ที่สามารถแสดงผลการป้องกันแสงสะท้อนของสารนิวเคลียสโปร่งใสได้อย่างเต็มที่ที่อุณหภูมิหลอมเหลวต่ำกว่า, หมอกควันจะเพิ่มขึ้นอย่างช้าๆ ตามการเพิ่มขึ้นของอุณหภูมิหลอมละลาย, แต่ช่วงของการเปลี่ยนแปลงนั้นมากกว่าช่วงของสารที่ไม่เกิดนิวเคลียส. โพรพิลีนโคพอลิเมอร์แบบสุ่มมีขนาดเล็กกว่ามาก.
(4) ยิ่งอุณหภูมิแม่พิมพ์ต่ำลง, ยิ่งหมอกควันของโพรพิลีนโปร่งใสลดลงและความโปร่งใสก็จะยิ่งสูงขึ้น.
(5) ยิ่งฉีดได้เร็วเท่าไร, ยิ่งความขุ่นของโพลีโพรพีลีนโปร่งใสสูงขึ้นและความโปร่งใสก็จะยิ่งต่ำลง.
(6) พร้อมขยายเวลาการถือครอง, ความมัวของโพรพิลีนโปร่งใสลดลง, และเมื่อถึงขีดจำกัดแล้ว, มันยังคงไม่เปลี่ยนแปลง.
(7) เมื่อแรงกดดันในการยึดเพิ่มขึ้น, ความมัวของโพรพิลีนโปร่งใสลดลง, แต่หากแรงกดค้างไว้มากเกินไป, สินค้าจะมีแฟลช, และความเค้นภายในที่ตกค้างของผลิตภัณฑ์ก็จะค่อนข้างมากเช่นกัน.
บล็อก
บางทีคุณอาจจะชอบด้วย
คัดลอก©2013 | ประเทศจีน Ningbo Yongjiang พลาสติกเครื่องจักร Co. , ltd. | แผนผังเว็บไซต์
บริการ
Yongjiang ซัพพลายเออร์ที่เชื่อถือได้ของคุณ!
สแกนมัน, คุยกันดีกว่า
