Kína High Performance Injection mótunarvélar birgir


Hvernig á að stytta innspýtingarferlið í sprautumótunarvél í Kína?
júlí 24, 2021
Hvernig á að stytta innspýtingarferlið í sprautumótunarvél í Kína?
Í þessu sífellt samkeppnishæfara viðskiptasamfélagi, að bæta framleiðsluhagkvæmni er mál sem vert er að vekja athygli á. This article describes a variety of ways to improve the injection cycle by using existing or newly designed china injection molding machines or molds
Injection cycle
The injection cycle of a hydraulically driven china injection molding machine refers to the start of mold clamping to the next mold clamping. Mold clamping is generally divided into four sections: fast mold clamping, slow mold clamping, low pressure mold protection and high pressure mold clamping.
The injection starts after the high-pressure clamping is completed, and is also divided into multiple sections. The molten plastic fills the cavity during injection. When the cavity is filled, the pressure rises sharply, so the end of the injection is also called the packing phase.
When the control is not appropriate, fullunnin vara mun hafa burrs.The haltuþrýstingur byrjar eftir að inndælingunni er lokið. Reyndar, kælingin hefst eftir að holrúmið er fyllt, það er, það byrjar á þrýstingshaldinu. Þegar mótið kólnar, fullunnin vara skreppur saman undir kulda.
Hlutverk þess að halda þrýstingi er að fara í gegnum kalda hlauparann sem hefur ekki enn storknað, og fylltu hylkin sem myndast við rýrnunina við haldþrýsting sem er almennt lægri en innspýtingarþrýstingurinn, þannig að fullunnin vara sé full (án beyglna) þegar það er tekið úr forminu.
Þegar kaldhlauparinn er storknaður, það er tilgangslaust að halda aftur af pressunni, og hægt er að stöðva þrýstinginn. Hægt er að skipta þrýstingnum í marga hluta, og haldþrýstingur hvers hluta er mismunandi (minnkar venjulega skref fyrir skref), sem er deilt með tíma. Heildar geymslutími ræðst af þyngd fullunnar vöru eða því að beyglur eru ekki á fullunna vöru. Stilltu frá stuttum biðtíma, og auka biðtímann fyrir hverja inndælingu, þar til þyngd fullunninnar vöru eykst ekki lengur eða beyglur eru ásættanlegar, ekki þarf að lengja biðtímann.
The “kælitími” færibreyta stillt á kínverska innspýtingarmótunarvélinni er tími frá því að þrýstingshaldinu er lokið þar til mótið er opnað, en kælingin hefst um leið og moldholið er fyllt af plasti. Tilgangurinn með “kælitími” er að láta fullunna vöruna halda áfram að kólna og storkna þannig að hún afmyndist ekki við inndælinguna þegar hún er sprautuð. Það skal tekið fram að hæstv “kælitími” er dregið af tilrauninni.
Klemma
Nýlega hönnuð kínverska sprautumótunarvélar með toggle-gerð hafa endurnýjað moldklemmuolíurásir til að leitast við að ná meiri klemmuhraða myglunnar. Það er hentugur til notkunar undir þeirri forsendu að moldið verði ekki fyrir miklum áhrifum. ,
Háþrýstimótaklemma
Notkun lægsta klemmukraftsins sem getur komið í veg fyrir að fullunnin vara myndi burrs getur stytt þann tíma sem þarf fyrir háþrýstiklemmuhlutann. Þar að auki, bindistangirnar, breytir, og sniðmát af mótum, sprautumótunarvélar í Kína, og sniðmát mun einnig lengja líf sitt vegna notkunar á litlum klemmukrafti.
Ef mót með klemmukrafti upp á 50t dugar, það er engin þörf á að nota klemmukraft upp á 51t, jafnvel þó að innspýtingarvélin þín í Kína hafi meiri klemmukraft.
innspýting
Hægt er að nota hæsta inndælingarhraða þegar fullunnin vara myndar ekki loftbólur eða svarta bletti vegna sviðins plasts. Sérstaklega fyrir þykkveggja sprautumótun, mikið magn af loftgeymslurými í moldholinu er fyllt með bráðnu plasti. Of mikill innspýtingarhraði kemur í veg fyrir að loftið í holrúminu sé losað út úr mótinu, sem veldur loftbólum.
Notkun lægsta innspýtingarþrýstings getur minnkað nauðsynlegan klemmukraft að sama skapi (þenslukraftur), meðan þú notar lægsta hitastig tunnu getur stytt “kælitími”.
Haltu þrýstingi
Stysta haldtímann er hægt að ákvarða út frá þyngd fullunninnar vöru eða viðunandi dæld. Það eru margar þunnveggir vörur sem þurfa ekki að halda þrýstingi, vegna þess að innra lag fullunnar vöru er í grundvallaratriðum storknað strax eftir að inndælingunni er lokið.
Kælingartími
Það er orðatiltæki: Mótið er í grundvallaratriðum varmaskipti. Já, myglan tekur stöðugt frá bráðnunarhitanum í gegnum kaldavatnsrásina, og rétt hönnuð mold getur bætt skilvirkni hitaskipta. Hins vegar, ef leyfilegt er, ísvatnskæling getur stytt “kælitími”. Ef ísvatnið er kælt til að gera mótið þéttingu, þurr loftblásarinn og lokuðu moldklemmubúnaðurinn geta dregið úr döggpunkti og komið í veg fyrir þéttingu.
Ef mýkingargetan er ekki næg og það verður flöskuháls, eftirfarandi meðferðir er hægt að gera við skrúfuhönnun og breytustillingu:
- Hindrunarskrúfa getur aukið mýkingargetu.
- Stór þvermál (C) skrúfa getur aukið mýkingargetu.
- Með því að auka grópdýpt skrúfunnar getur það aukið mýkingargetuna.
- Að auka hraða skrúfunnar getur aukið mýkingargetuna (sumt plast sem er viðkvæmt fyrir klippingu, eins og PVC, PET, o.s.frv., getur ekki notað þessa aðferð).
- Dragðu úr bakþrýstingi eins mikið og mögulegt er, annars mun það auka mýkingarhraðann.
- Vökvaþéttingarstúturinn er samþykktur, þannig að hægt sé að plasta sprautumótið þegar sprautumótinu er opnað og lokað.
- Notkun formýkingarhönnunar gerir kleift að mýkja skrúfuna meðan á lotunni stendur nema fyrir inndælingu og geymslutíma.
- Samþykkja þrýstihaldsbúnað, þannig að hægt sé að plasta skrúfuna í þrýstihaldshlutanum.
Notaðu hæsta hraða til að opna innspýtingarmótið án þess að rífa fullunna vöruna og framleiða mikinn hávaða sem opnar sprautumót. Sumar háþróaðar innspýtingarvélar í Kína eru með þjöppunarbúnað áður en sprautumótið opnast, og jafnvel háhraða innspýtingarmót mun ekki framleiða hávaða. Til að ná nákvæmri stöðvunarstöðu fyrir sprautumót undir háhraða innspýtingarmótopnun, Hægt er að nota bremsuloka eða lokaða lykkjustýringu.
Á litlum innspýtingarvélum í Kína með litlum útblásturskrafti, Hægt er að nota pneumatic útkast, sem er hærri en vökvaútkastarhraði. Rafmagnsútkast er hraðari en pneumatic útkast.
Hægt er að hanna innspýtingarmótið þannig að það sé kastað út með opnunaraðgerð á sprautumótinu í stað útblástursbúnaðarins á sprautumótunarvélinni í Kína.. Þessi aðferð er aðeins hægt að kasta út einu sinni. Þetta er einfaldasta aðferðin til að kasta út þegar sprautumótið er opnað.
Að nota sjálfstæða olíuhringrás, gasrás eða hringrásarstýring, það getur gert sér grein fyrir virkni margfalds útkasts meðan á sprautumótinu er opnað á meðan það er kastað út. Til
Búin myndbands- og tölvubúnaði, það getur fljótt greint hvort fullunnar vörur séu allar sleppt eftir eitt útkast. Seinni útkastið er framkvæmt þegar þau eru ekki öll sleppt, svo 99% af lotunum í dæminu hér að ofan er aðeins kastað út einu sinni, sem sparar meðallotutíma.
hörfa
Sumum fullunnum vörum er hægt að kasta út með titringi sprautumótunarvélarinnar í Kína fyrir marga útkast.. Ekki þarf að draga fingurinn að fullu inn í hvert skipti til að stytta tíma margra útkasta.
Síðasta útkastið getur byrjað á sama tíma og sprautumótið klemmast. Þar sem högg fingurbólunnar er styttra en sniðmátsins, fingurinn verður alltaf dreginn að fullu inn áður en sprautumótið er læst.
Stysti hringrásartíminn
Stysti hringrásartíminn samanstendur af tímanum sem þarf til að klemma sprautumót, innspýting, þrýstingshald, kæling og sprautumót. Fóðrun fer fram á sama tíma á meðan “kælitími” og sprautumót opnun og lokun, og jafnvel meðan þrýstingur er viðhaldið. Margar útkastar eru framkvæmdar á sama tíma þegar sprautumótið er opnað, og síðasta útkastið er framkvæmt á sama tíma þegar sprautumótinu er lokað. Í þessu tilfelli, Hægt er að framkvæma allt að þrjár aðgerðir á sama tíma, og hver aðgerð hefur sjálfstæða drifkraft. Það getur verið að allir þrír séu olíuhringrásir (eins og þrjár olíudælur), og allir þrír eru hringrásir (rafmagns sprautumótunarvél í Kína) eða sambland af olíuhringrásum, loftrásir og hringrásir.
Rafmagns Kína Kína sprautumótunarvélar hafa almennt 4 Servó mótorar til að knýja sprautumótun, fóðrun, opnun, lokun og úrformi í sömu röð. Kosturinn er sá að samhliða aðgerðin getur stytt hringrásina. Reyndar, vökva Kína Kína innspýting mótun vél getur einnig náð þessu markmiði þegar það er notað 3 sjálfstæðar olíurásir. Þess vegna, þessi kostur er ekki einkaleyfi fyrir rafmagns innspýtingarvélar í Kína.
Þar sem ekki er hægt að sprauta þegar mótið er opnað, servómótorarnir fjórir geta ekki starfað á sama tíma. Greiningin á mynd 10 sýnir að hinar þrjár samhliða aðgerðir hafa náð stysta tímabilinu.
Þurrkunartími
Margar upplýsingar um innspýtingarmótunarvélar í Kína gefa til kynna þurrkunartímann, en almennt er það aðeins reiknaður fræðilegur tími, hunsa hröðun og hraðaminnkun sniðmátsins, og auðvitað er ekki reiknað út gæði hreyfimótsins, sem er styttri en raunverulegur opnunar- og lokunartími mótsins. . Samkvæmt staðli Euromap, aðgerðalaus tíminn er tíminn sem þarf til að sniðmátið opni og lokist, og opnunar- og lokaslag er stillt á 0.7 sinnum fjögurra dálka rúm. Í stysta hring, aðeins opnunar- og lokunartími móts (aðgerðalaus gangtími) og innspýtingartími tengist hönnun kínverska sprautumótunarvélarinnar.
Þunn veggsprauta
Þunnvegg sprautumót er skilgreint sem sprautumót með veggþykkt á 0.5 mm eða minna, eða ferli/veggþykktarhlutfall upp á 300 eða meira. Til að koma í veg fyrir að bráðið plast storkni áður en holrúmið er fyllt, þunn-vegg sprautumótun er háhraða (og mikil hröðun/hraðaminnkun) innspýtingarmótun. Svokölluð háhraða innspýtingsmótun þýðir að framhraði skrúfunnar er fyrir ofan 300 mm/s. Undir háhraða sprautumótun, inndælingartíminn er yfirleitt innan við 0,5 sek. Háhraða innspýting er aðstoðuð af rafgeymum. Olíudælan fyllir rafgeyminn á meðan “kælitími”, or a small oil pump can be used to fill the accumulator during times other than injection and pressure holding. The stored high-pressure oil is released during injection, which can generally increase the injection speed by 3 sinnum.
Blow demoulding
If the product can be demolded by blowing, it is easy to blow while opening the mold. Almennt, the air blowing is delayed after the mold is opened to hide the demolding time in the mold opening time.
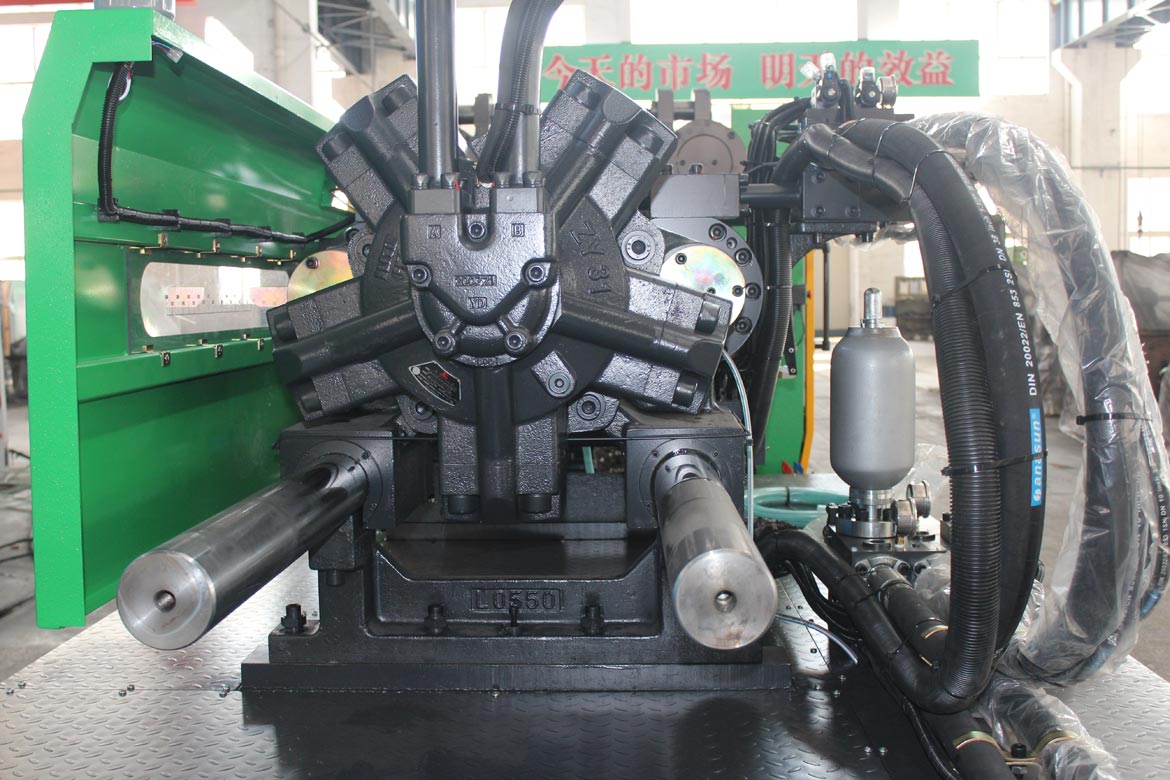
Pneumatic demolding
Pneumatic ejection is realized on a small china china injection molding machine that requires little ejection force, so that mold opening and closing are parallel to ejection and ejection, which saves about 1s of ejector action time, which is considerable on small china china injection molding machines. , And finally reached a cycle time of 2s.
Second best
Kostnaður við sprautumótunarvél í Kína með þremur sjálfstæðum olíurásum er tiltölulega hár. Tvær samhliða sprautumótunarvélar í Kína nota venjulega eina olíurás fyrir klemmubúnaðinn og aðra olíurás fyrir inndælingarbúnaðinn. Þetta er byggt á almennri skiptingu sprautumótunarvéla í Kína.
Íhugaðu olíu hringrás klemmubúnaðarins og olíu hringrás innspýtingarbúnaðarins.
Hybrid olíu-rafmagns sprautumótunarvél í Kína samþættir kosti tveggja drifa, og er snilldarlega samhæfð. Almenn hönnun er rafmagnsfóðrun og aðrar aðgerðir vökvaþrýstings, eins og FLYSE Kína sprautumótunarvél.
Tvöföld dæla innspýting
Tvöföld dæluhönnunin notar aðeins eina olíudælu meðan á inndælingu stendur. Hægt er að breyta olíurásinni lítillega þannig að dælurnar tvær eru notaðar til innspýtingar, eykur þannig inndælingarhraðann í næstum tvöfalt.
Heitt hlaupamót
Heiti hlauparinn getur stytt hringrásina á margan hátt.
- Ef þvermál kalda hlauparans er stærra en þykkt fullunninnar vöru, hinn “kælitími” verður að bíða eftir að hlauparinn kólni að vissu marki áður en hægt er að opna mótið, en fullunnin vara hefur þegar kólnað, veldur sóun. Ekki þarf að kæla hlaupara heita hlaupamótsins, og fullunnin vara ákvarðar kælitímann.
- Magn plasts í köldu hlauparanum er hlutfall af magni fullunnar plasts, jafnvel þótt hún sé þyngri en fullunnin vara, inndælingar- og fóðrunartíminn lengist. Notkun heitra hlaupamóta sparar innspýtingar- og fóðrunartímann sem þarf fyrir hlaupaplast.
3.Það eru stútar í kalda hlauparanum, og opnunarhögg mótsins ætti að auka.
- Í fjölhola sprautumótun, kaldhlauparinn ábyrgist ekki hvort fullunnin vara falli eða ekki. Það þarf að taka það út með vélfærahandlegg (sjálfvirk aðgerð) eða handvirkt (hálfsjálfvirk aðgerð), og það mun hægja á hringrásinni.
Blogg
Kannski líkar þér líka
Afrit ©2013 | Kína Ningbo Yongjiang Plastic Machinery Co., Ltd. | Veftré
Þjónusta
Yongjiang áreiðanlegur birgir þinn!
Skannaðu það, Talaðu til betri vegar
