Добављач машина за бризгање високих перформанси у Кини


Како скратити циклус бризгања у кинеској машини за бризгање?
јула 24, 2021
Како скратити циклус бризгања у кинеској машини за бризгање?
У овом све конкурентнијем пословном друштву, побољшање ефикасности производње је питање вредно пажње. Овај чланак описује различите начине за побољшање циклуса убризгавања коришћењем постојећих или ново дизајнираних кинеске машине за бризгање или калупи
Циклус убризгавања
Тхе циклус убризгавања хидраулички покретане машине за бризгање порцелана односи се на почетак стезања калупа до следећег стезања калупа. Стезање калупа је генерално подељено у четири дела: брзо стезање калупа, споро стезање калупа, заштита калупа ниског притиска и стезање калупа високог притиска.
Убризгавање почиње након завршетка стезања под високим притиском, а такође је подељен на више делова. Растопљена пластика испуњава шупљину током убризгавања. Када се шупљина напуни, притисак нагло расте, па се крај убризгавања назива и фаза паковања.
Када контрола није одговарајућа, готов производ ће имати неравнине. Притисак држања почиње након што је убризгавање завршено. заправо, хлађење почиње након што се шупљина напуни, то је, почиње од држања притиска. Када се калуп охлади, готов производ се скупља под хладноћом.
Функција задржавања притиска је да прође кроз хладни вод који се још није очврснуо, и испунити удубљења формирана скупљањем при притиску држања генерално нижем од притиска убризгавања, тако да је готов производ пун (без удубљења) када се извади.
Када се хладни тркач очврсне, бесмислено је поново држати притисак, а притисак се може прекинути. Притисак задржавања може се поделити на више делова, а притисак држања сваке секције је различит (обично се смањује корак по корак), који је подељен временом. Укупно време држања одређује се тежином готовог производа или одсуством удубљења на готовом производу. Подесите од кратког времена задржавања, и повећати време задржавања за сваку ињекцију, све док се тежина готовог производа више не повећава или удубљења не буду прихватљива, време држања није потребно повећавати.
Тхе “време хлађења” параметар постављен на машини за бризгање порцелана је временски период од завршетка држања притиска до отварања калупа, али хлађење почиње већ када се шупљина калупа напуни пластиком. Сврха је “време хлађења” је да се готов производ настави да се хлади и учвршћује тако да се не деформише ињекцијом када се убризгава. Треба рећи да је “време хлађења” произилази из експеримента.
Стезање
Недавно дизајниране машине за бризгање порцулана са прекидачем имају регенерисана кола уља за стезање калупа како би се постигла већа брзина стезања калупа. Погодан је за употребу под претпоставком да калуп није подложан великим ударима. ,
Стезање калупа под високим притиском
Употреба најниже силе стезања која може да спречи да готов производ производи неравнине може скратити време потребно за део за стезање под високим притиском. Штавише, вучне шипке, преклапања, и шаблони калупа, Кина Кина машине за бризгање, а шаблони ће такође продужити свој животни век због употребе мале силе стезања.
Ако је довољан калуп са силом стезања од 50т, нема потребе да се користи сила стезања од 51т, иако ваша машина за бризгање порцулана има већу силу стезања.
ињекција
Највећа брзина убризгавања се може користити када готов производ не производи мехуриће или црне тачке због спржене пластике. Посебно за бризгање дебелих зидова, велика количина простора за складиштење ваздуха у шупљини калупа је испуњена растопљеном пластиком. Превисока брзина убризгавања спречава да се ваздух из шупљине испусти из калупа, што резултира мехурићима.
Коришћење најнижег притиска убризгавања може на одговарајући начин смањити потребну силу стезања (сила експанзије), док коришћење најниже температуре бурета може скратити “време хлађења”.
Задржите притисак
Најкраће време држања може се одредити из тежине готовог производа или прихватљивог удубљења. Постоји много производа са танким зидовима који не морају да држе притисак, јер се унутрашњи слој готовог производа у основи учвршћује одмах по завршетку убризгавања.
Време хлађења
Постоји изрека: Калуп је у основи измењивач топлоте. да, калуп континуирано одузима топлоту топљења кроз канал хладне воде, а правилно дизајниран калуп може побољшати ефикасност размене топлоте. Међутим, ако је дозвољено, Хлађење леденом водом може скратити “време хлађења”. Ако се ледена вода охлади да би се калуп кондензовао, вентилатор сувог ваздуха и запечаћени уређај за стезање калупа могу смањити степен росе и спречити кондензацију.
Ако капацитет пластификације није довољан и постаје уско грло, следећи третмани се могу урадити током дизајна завртња и подешавања параметара:
- Преградни вијак може повећати капацитет пластификације.
- Велики пречник (C) вијак може повећати капацитет пластификације.
- Повећање дубине жлеба завртња може повећати капацитет пластификације.
- Повећање брзине завртња може повећати капацитет пластификације (неке пластике које су осетљиве на смицање, као што је ПВЦ, ПЕТ, itd., не може користити овај метод).
- Смањите повратни притисак што је више могуће, иначе ће повећати брзину пластификације.
- Усвојена је хидраулична заптивна млазница, тако да се калуп за ињектирање може пластифицирати приликом отварања и затварања калупа за ињектирање.
- Употреба дизајна предпластификатора омогућава пластификацију шрафа током циклуса осим за време убризгавања и држања.
- Усвојите уређај за држање притиска, тако да се шраф може пластифицирати у делу за држање притиска.
Користите највећу брзину да отворите калуп за ињектирање без кидања готовог производа и стварања гласне буке при отварању калупа за ињектирање. Неке софистициране машине за бризгање порцулана имају опрему за декомпресију пре отварања калупа за бризгање, па чак и брзо отварање калупа за бризгање неће производити буку. Да би се постигао тачан положај заустављања калупа за ињектирање испод брзог отварања калупа за ињектирање, може се користити кочни вентил или контрола затворене петље.
На малим машинама за бризгање порцулана са малом силом избацивања, може се користити пнеуматско избацивање, која је већа од брзине хидрауличког избацивања. Електрично избацивање је брже од пнеуматског избацивања.
Калуп за ињектирање може бити дизајниран да буде избачен акцијом отварања калупа за ињектирање уместо уређаја за избацивање на машини за бризгање порцулана. Овај метод се може избацити само једном. Ово је најједноставнији начин избацивања приликом отварања калупа за ињектирање.
Коришћење независног кола уља, гасно коло или контрола кола, може да реализује функцију вишеструког избацивања док отвара калуп за убризгавање приликом избацивања. До
Опремљен видео и компјутерском опремом, може брзо анализирати да ли су сви готови производи испуштени након једног избацивања. Друго избацивање се врши када нису сви испуштени, дакле 99% од циклуса у горњем примеру се избацују само једном, што штеди просечно време циклуса.
Повлачење
Неки готови производи се могу избацити вибрацијом машине за бризгање порцулана за вишеструка избацивања. Напрстак не мора да се потпуно увлачи сваки пут да би се скратило време вишеструких избацивања.
Последње избацивање може да почне истовремено са стезањем калупа за ињектирање. Пошто је ход напрстка краћи од хода шаблона, напрстак ће увек бити потпуно увучен пре него што се калуп за убризгавање закључа.
Најкраће време циклуса
Најкраће време циклуса се састоји од времена потребног за стезање калупа за бризгање, ињекција, држање притиска, хлађење и отварање калупа за бризгање. Храњење се врши у исто време током “време хлађења” и отварање и затварање калупа за бризгање, па чак и уз одржавање притиска. Више избацивања се изводе истовремено када се отвори калуп за бризгање, а последње избацивање се врши у исто време када је калуп за бризгање затворен. У овом случају, до три радње се могу извршити истовремено, а свака радња има самосталан погон. Може бити да су сва три уљна кола (као што су три пумпе за уље), а сва три су кола (електрична кинеска машина за бризгање порцулана) или комбинација уљних кола, ваздушна кола и кола.
Електричне машине за бризгање порцулана углавном имају 4 серво мотори за погон бризгања, храњење, отварање, затварање и деформисање респективно. Предност је у томе што паралелни рад може скратити циклус. заправо, хидраулична машина за бризгање порцулана такође може постићи овај циљ када се користи 3 независни кругови уља. Према томе, ова предност није патент за електричне машине за бризгање порцулана.
Пошто се ињекција не може извршити када се калуп отвори, четири серво мотора не могу радити истовремено. Анализа на слици 10 показује да су три паралелне радње достигле најкраћи период.
Време рада на суво
Многе спецификације кинеске машине за бризгање порцелана указују на време рада на суво, али генерално је то само израчунато теоријско време, занемарујући убрзање и успоравање шаблона, и наравно не рачуна се квалитет покретног калупа, што је краће од стварног времена отварања и затварања калупа. . По стандарду Еуромапа, време неактивног рада је време потребно да се шаблон отвори и затвори, а ход отварања и затварања је подешен на 0.7 пута простор од четири колоне. У најкраћем циклусу, само време отварања и затварања калупа (време рада у празном ходу) и време убризгавања су повезани са дизајном кинеске машине за бризгање порцулана.
Ињекција танког зида
Танкозидно бризгање је дефинисано као бризгање са дебљином зида од 0.5 мм или мање, или однос процес/дебљина зида од 300 или више. Да би се спречило да се растопљена пластика очврсне пре пуњења шупљине, бризгање танких зидова је брзо (и велико убрзање/успорење) бризгање. Такозвано бризгање велике брзине значи да је брзина вијка изнад 300 мм/с. Под бризгањем велике брзине, време убризгавања је углавном унутар 0,5 с. Убризгавање велике брзине потпомогнуто је акумулаторима. Пумпа за уље пуни акумулатор током “време хлађења”, или се мала пумпа за уље може користити за пуњење акумулатора током времена осим убризгавања и одржавања притиска. Складиштено уље под високим притиском се ослобађа током убризгавања, што генерално може повећати брзину убризгавања за 3 пута.
Вађење дувањем
Ако се производ може извадити из калупа дувањем, лако се дува док отварате калуп. Обично, дување ваздуха се одлаже након отварања калупа да би се сакрило време вађења из калупа у времену отварања калупа.
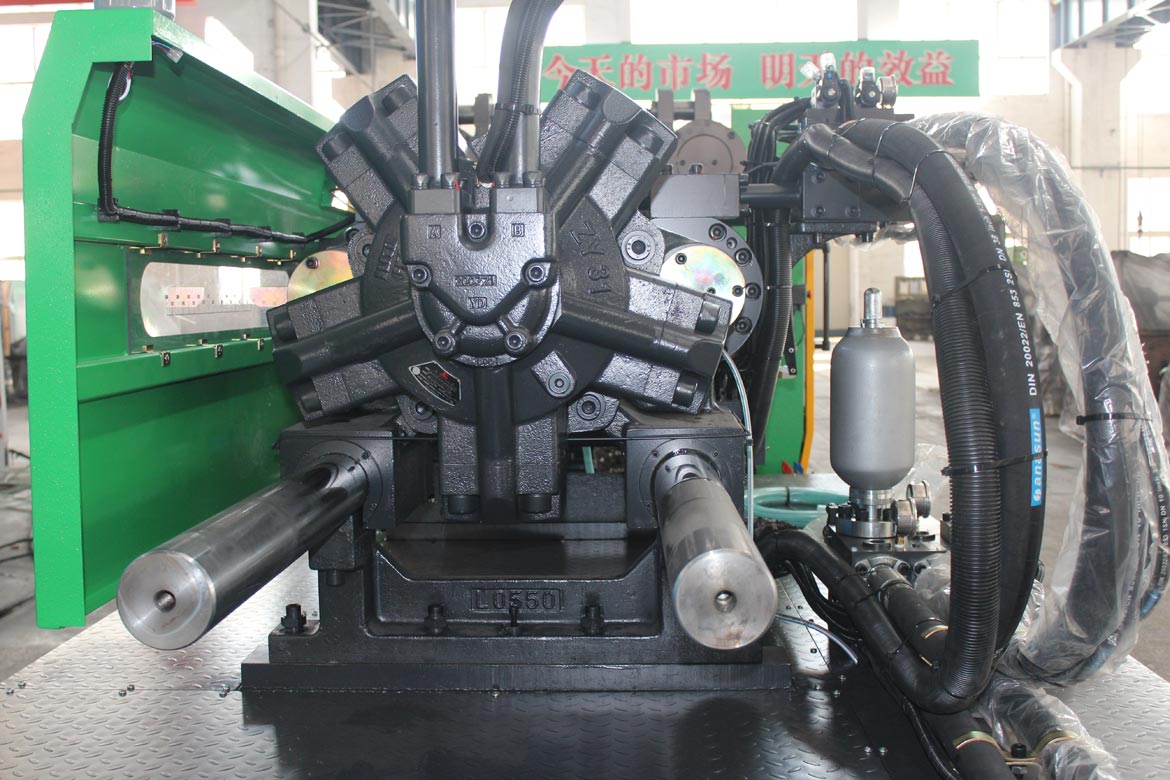
Пнеуматско вађење из калупа
Пнеуматско избацивање се реализује на малој машини за бризгање порцулана која захтева малу силу избацивања, тако да су отварање и затварање калупа паралелно са избацивањем и избацивањем, што штеди око 1с времена акције избацивача, што је значајно на малим машинама за бризгање порцулана. , И коначно достигао време циклуса од 2с.
Други најбољи
Цена машине за бризгање порцулана са три независна круга уља је релативно висока. Две машине за бризгање порцулана паралелног деловања обично користе један круг уља за уређај за стезање и други круг уља за уређај за убризгавање. Ово се заснива на општој подели кинеских машина за бризгање порцулана.
Размотрите уљну плочу уређаја за стезање и плочу за уље уређаја за убризгавање.
Хибридна уљно-електрична кинеска машина за бризгање порцулана интегрише предности два погона, и генијално је усклађен. Општи дизајн је електрично напајање и друга дејства хидрауличног притиска, као што је ФЛИСЕ цхина машина за бризгање.
Двоструко убризгавање пумпом
Дизајн са двоструком пумпом користи само једну пумпу за уље током убризгавања. Круг уља се може мало променити тако да се две пумпе користе за убризгавање, чиме се брзина убризгавања скоро удвостручи.
Калуп за вруће воде
Врућа трака може скратити циклус на много начина.
- Ако је пречник хладног тркача већи од дебљине готовог производа, тхе “време хлађења” мораће да сачека да се тркач охлади до одређеног степена пре него што се калуп може отворити, али се готов производ већ охладио, изазивање отпада. Водач калупа за вруће воде не треба да се хлади, а готов производ одређује време хлађења.
- Количина пластике у хладном воду је проценат количине готове пластике, чак и ако је тежи од готовог производа, време убризгавања и храњења ће се продужити. Употреба калупа са врућим клизачима штеди време убризгавања и храњења потребно за пластику за трчање.
3.У хладном воду постоје млазнице, а ход отварања калупа треба повећати.
- Код бризгања са више шупљина, хладни тркач не гарантује да ли ће готов производ пасти или не. Треба га извадити роботском руком (аутоматски рад) или ручно (полуаутоматски рад), а циклус ће бити успорен.
Блог
Možda se i vama sviđa
Copy©2013 | Цхина Нингбо Ионгјианг Пластиц Мацхинери Цо., лтд. | Mapa sajta
Usluga
Ионгјианг ваш поуздан добављач!
Skeniraj ga, Pričajte na bolje
